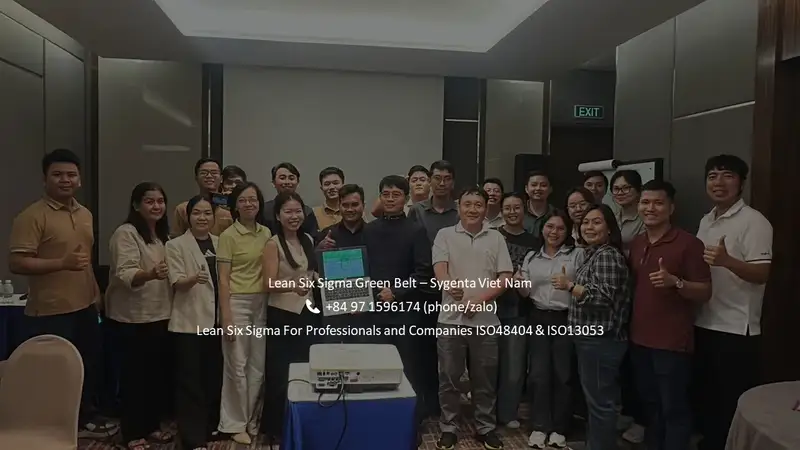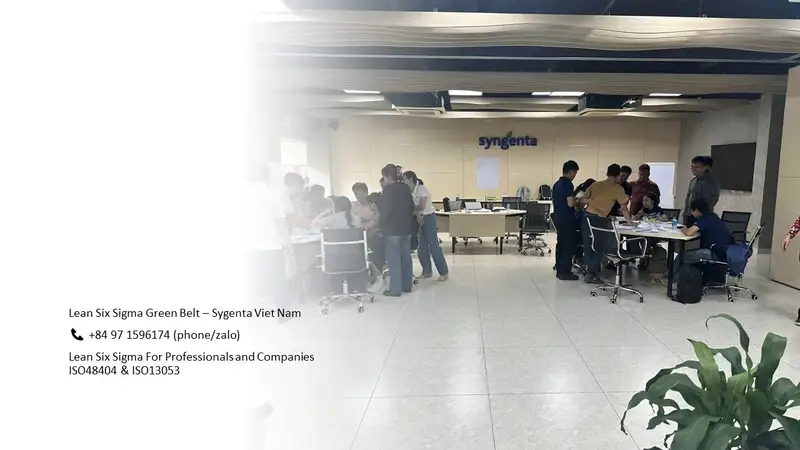

Tại dây chuyền đóng gói nông dược dạng hạt/bột tự động, nhà máy Syngenta đối mặt với bài toán biến động trọng lượng túi. Để đảm bảo không vi phạm quy định định lượng tối thiểu của Bộ Nông nghiệp, hệ thống cân luôn phải cài đặt ngưỡng chiết dư (Giveaway Tolerance) lên tới +2.5%.
Hành Trình Chinh Phục Chuẩn DMAIC:
Define (Xác định vấn đề)
Đặt mục tiêu giảm độ lệch chuẩn (StdDev) trọng lượng túi từ 1.8g xuống < 0.8g, nâng chỉ số Cpk từ 0.82 lên > 1.33 mà không làm giảm tốc độ đóng gói.
Measure (Đo lường & Kiểm tra hệ thống)
Sử dụng tính năng MSA (Gage R&R) trên VinStats để đánh giá hệ thống cân tự động. Kết quả %GRR < 10% xác nhận dữ liệu đo lường hoàn toàn đáng tin cậy để đi tiếp.
Analyze (Phân tích nguyên nhân gốc rễ)
Chạy kiểm định ANOVA và Hồi quy đa biến (Regression Analysis) trên VinStats. Nhóm Green Belt phát hiện nguyên nhân cốt lõi không nằm ở phễu cấp nguyên liệu, mà do sự xung đột giữa Tốc độ quay trục vít chiết (X1) và Độ ẩm tỷ trọng bột (X2).
Improve (Cải tiến & Tối ưu hóa)
Triển khai Thiết kế thực nghiệm (DoE) với công cụ Response Optimizer trên VinStats. Tìm ra "điểm ngọt" điều khiển tốc độ trục vít biến thiên linh hoạt theo thời thực ứng với dải độ ẩm đầu vào.
Control (Kiểm soát duy trì)
Thiết lập Biểu đồ kiểm soát SPC (Xbar-S Chart) tự động cảnh báo điểm dị thường trên giao diện VinStats tại xưởng. Chuẩn hóa thành quy trình SOP mới cho công nhân.
verified Tác Động Đo Lường Được Về Mặt Tài Chính:
0.82 ➔ 1.48
Chỉ số Cpk năng lực quá trình
- 64%
Tỷ lệ lãng phí chiết dư (Giveaway)
~$48,000
Tiết kiệm nguyên liệu hằng năm