Lean Helper - Zalo Lean Helper - Call Me Q&A

HS HYOSUNG VIETNAM: Ứng Dụng Design of Experiments (DoE) Và VinStats Để Giải Quyết Bài Toán Tối Ưu Hóa

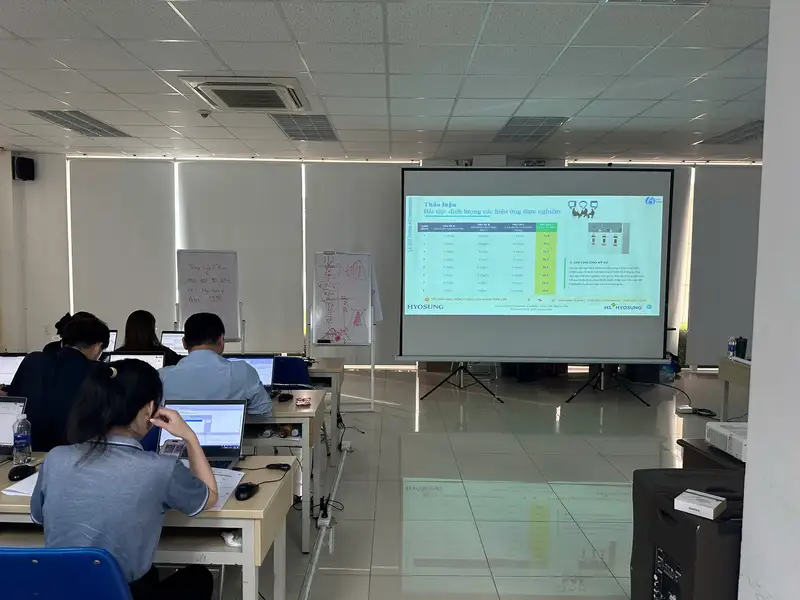
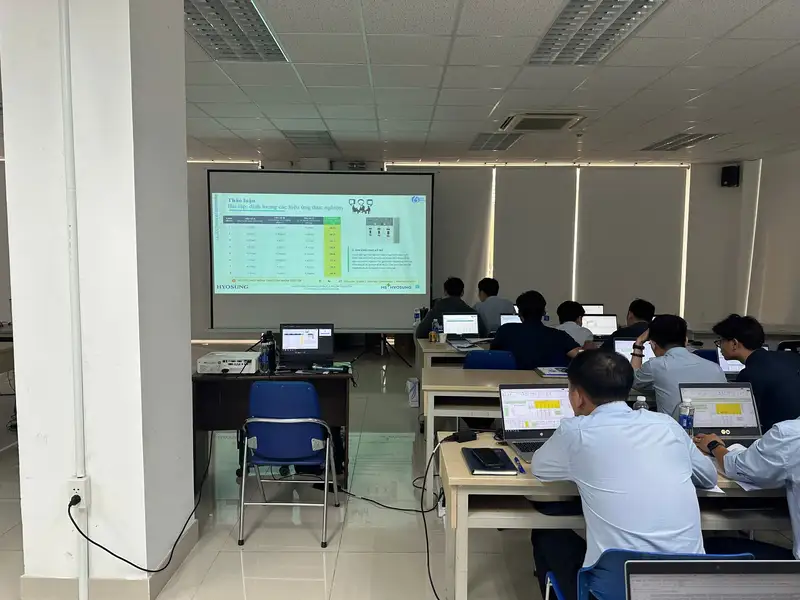
Lean Helper đồng hành cùng HS HYOSUNG VIETNAM CO., LTD. trong chương trình đào tạo Thiết kế thực nghiệm – Design of Experiments (DoE), giúp đội ngũ kỹ thuật chuyển từ cách thử nghiệm theo kinh nghiệm sang phương pháp thử nghiệm có cấu trúc, dựa trên dữ liệu và thống kê. Điểm đặc biệt của chương trình là học viên được thực hành trực tiếp với phần mềm VinStats để thiết kế thí nghiệm, phân tích tác động của các yếu tố và tìm kiếm điều kiện vận hành tối ưu cho các bài toán thực tế.

HS HYOSUNG VIETNAM Design of Experiments DoE VinStats Lean Helper

Tổng Quan Về Dự Án

Khách hàng: HS HYOSUNG VIETNAM CO., LTD.
Địa điểm: Khu Công nghiệp Nhơn Trạch, Đồng Nai
Ngành công nghiệp: Sản xuất công nghiệp – vật liệu và sợi kỹ thuật
Chương trình: Design of Experiments (DoE) – Thiết kế thực nghiệm
Công cụ ứng dụng: VinStats – Data Analytics for Six Sigma
Đối tượng: Đội ngũ kỹ thuật, chất lượng và các nhân sự tham gia hoạt động cải tiến

HS HYOSUNG VIETNAM là doanh nghiệp sản xuất quy mô lớn tại Việt Nam, hoạt động trong lĩnh vực sản xuất các sản phẩm như Tire Cord, Spandex, Nylon, Polyester và các sản phẩm công nghiệp liên quan. Với đặc thù của môi trường sản xuất công nghiệp hóa chất và vật liệu, các phản ứng và thông số máy móc đan xen phức tạp. Nhiều bài toán cải tiến không thể giải quyết hiệu quả chỉ bằng việc thay đổi từng thông số một cách riêng lẻ (phương pháp thử đúng sai).

lightbulb Góc Kiến Thức Chuyên Sâu: Tại sao DoE đánh bại phương pháp OFAT?

Trong thực tế sản xuất, kỹ sư thường dùng phương pháp OFAT (One-Factor-At-A-Time) – tức là giữ nguyên các thông số, chỉ thay đổi 1 thông số duy nhất để xem kết quả. Tuy nhiên, OFAT có 2 điểm yếu chí mạng:

  • Không phát hiện được "Hiệu ứng tương tác" (Interaction Effects): Ở điều kiện nhiệt độ cao, áp suất có thể làm tăng chất lượng sản phẩm; nhưng ở nhiệt độ thấp, áp suất lại làm hỏng sản phẩm. Sự tác động qua lại này OFAT không thể đo lường được, nhưng DoE thì có.
  • Lãng phí thời gian và mẫu thử: Để tối ưu 4 yếu tố, OFAT có thể cần hàng chục lần chạy thử nghiệm rải rác. Với DoE, nhờ cấu trúc Fractional Factorial (Thiết kế bán phần) hoặc Taguchi, số lần chạy được tối ưu hóa ở mức tối thiểu (ví dụ chỉ cần 8 hoặc 16 lần chạy) mà vẫn lấy được toàn bộ lượng thông tin cần thiết để tạo ra Mô hình toán học (Math Model) dự đoán kết quả.

Cách Tiếp Cận Tùy Chỉnh & Học Tập Thực Hành

Thay vì đào tạo DoE thuần túy về mặt lý thuyết xác suất, Lean Helper tập trung vào lộ trình tư duy logic: Problem (Vấn đề) → Factors (Yếu tố) → Experiment (Thực nghiệm) → Data (Dữ liệu) → Model (Mô hình) → Optimization (Tối ưu hóa). Học viên được hướng dẫn cách biến một bài toán kỹ thuật tại nhà máy HYOSUNG thành một bài toán thống kê có thể kiểm chứng bằng thực nghiệm.

Chương trình bao gồm các nội dung từ nền tảng của thiết kế thực nghiệm, lập kế hoạch thu thập dữ liệu, xác định kích thước mẫu cho đến các thiết kế nâng cao như Full Factorial, Fractional Factorial và đặc biệt là Response Surface Design (Thiết kế bề mặt đáp ứng) để tìm ra "điểm ngọt" (sweet spot) của quy trình.

Chìa Khóa Thực Hành: Phần Mềm VinStats

Thiết kế DoE thủ công thường mất rất nhiều thời gian xử lý toán học. Trong dự án này, Lean Helper đã tích hợp trực tiếp VinStats - Giải pháp phần mềm phân tích dữ liệu chuyên sâu cho doanh nghiệp do chính Lean Helper phát triển.

  • check_circle Tạo ma trận DoE tự động: Nhanh chóng tạo bảng thu thập dữ liệu Full/Fractional.
  • check_circle Phân tích trực quan: Đồ thị Pareto, Main Effects, Interaction Plot sinh động.
  • check_circle Response Optimizer: Kéo thả thanh trượt để tìm ngay thông số máy tối ưu.
  • check_circle Giao diện thân thiện: Thiết kế riêng cho Kỹ sư Việt Nam, dễ dàng làm quen.
Tìm Hiểu Giải Pháp VinStats Ngay

Kết Quả & Tác Động

Một trong những giá trị quan trọng nhất của chương trình không chỉ nằm ở việc hoàn thành khóa học, mà ở khả năng đội ngũ có thể tự mình tiếp tục sử dụng phương pháp DoE và VinStats sau đào tạo để giải quyết các KPI khó nhằn.

  • Xác định chính xác các yếu tố đầu vào (X) có tác động ý nghĩa thống kê đến biến đáp ứng (Y).
  • Lọc bỏ nhiễu và các yếu tố không quan trọng, giúp tiết kiệm chi phí vận hành.
  • Phát hiện và diễn giải được tương tác phức tạp giữa các cụm máy móc/hóa chất.
  • Ứng dụng phương pháp Response Surface để tìm vùng điều kiện vận hành tối ưu (Optimization Contour).
  • Sử dụng VinStats như một công cụ hỗ trợ phân tích dữ liệu hằng ngày thay thế cho Excel truyền thống trong các dự án Six Sigma.

Quan trọng hơn, DoE giúp đội ngũ HYOSUNG chuyển đổi tư duy từ câu hỏi cảm tính “Tôi nghĩ thông số này có vẻ tốt hơn?” sang một khẳng định xác đáng: “Dựa trên mô hình hồi quy thực nghiệm, đây là vùng thông số mang lại chất lượng cao nhất với sai số thấp nhất.”

Phân tích Design of Experiments DoE bằng VinStats tại HS HYOSUNG VIETNAM

Minh họa: Ứng dụng công cụ Response Optimizer của VinStats trong phân tích DoE.

Chương Trình Đào Tạo Chi Tiết

Chương trình Design of Experiments của Lean Helper được xây dựng theo chuẩn quốc tế, kết hợp giữa lý thuyết thống kê, phương pháp Lean Six Sigma và thực hành mạnh mẽ trên phần mềm.

  • Phần 1 – Giới thiệu về thiết kế thực nghiệm: Khái niệm, mục đích, phân biệt DoE và OFAT.
  • Phần 2 – Lên kế hoạch và triển khai DoE: Xác định bài toán, lập kế hoạch thí nghiệm, kế hoạch thu thập dữ liệu (Data Collection Plan).
  • Phần 3 – Full Factorial Design: Xây dựng ma trận, phân tích Main Effects & Interaction Effects, kiểm định mô hình (ANOVA, P-value).
  • Phần 4 – Fractional Factorial Design: Kỹ thuật giảm số lần thí nghiệm, tìm hiểu Confounding/Aliasing, Resolution.
  • Phần 5 – Response Surface Design: Thực hành Central Composite Design (CCD), Box-Behnken Design (BBD) để vẽ biểu đồ Contour 3D.
  • Phần 6 – Thực hành xuyên suốt với VinStats: Dùng VinStats phân tích Case Study trực tiếp tại nhà máy, xuất báo cáo quản trị.
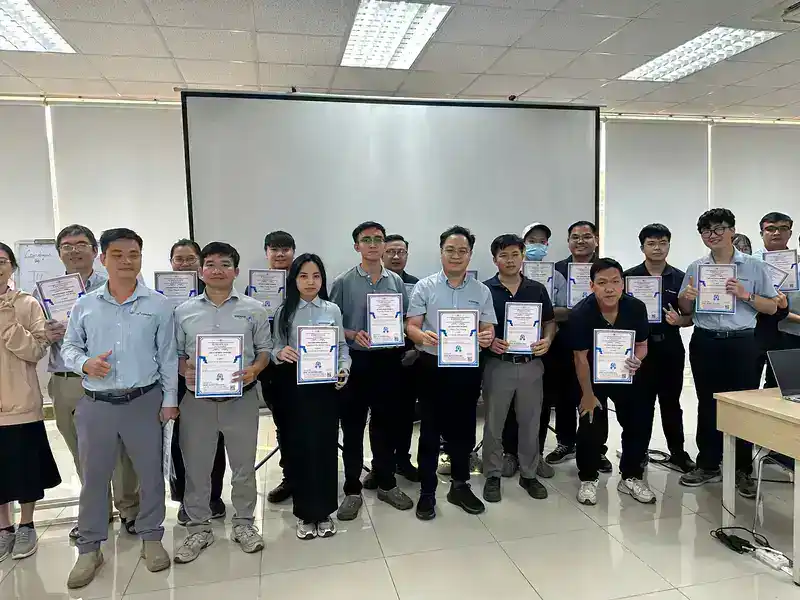
Chứng chỉ Design of Experiments DoE Lean Helper

menu_book Câu Chuyện Từ Xưởng Sản Xuất: Giải Mã "Hộp Đen" Độ Bền Kéo Sợi Tire Cord

Bên trong tiếng ồn rền rĩ của những cỗ máy kéo sợi mành (Tire Cord) khổng lồ, đội ngũ kỹ sư đang đối mặt với một "bóng ma" dai dẳng: Sự suy giảm độ bền kéo không rõ nguyên nhân.

Dù dây chuyền hoạt động liên tục, tỷ lệ phế phẩm do đứt gãy vi mô luôn dao động cứng đầu ở mức 4.5%. Mỗi tháng, hàng nghìn mét sợi không đạt chuẩn phải chuyển sang tái chế, kéo theo sự sụt giảm nghiêm trọng về lợi nhuận. Trước áp lực đó, các kỹ sư đã làm những gì họ thường làm: Thử và Sai (Trial & Error). Hôm nay họ tăng nhiệt độ lò sấy lên một chút. Ngày mai, họ giảm tốc độ kéo sợi xuống. Nhưng kết quả giống như trò chơi đập chuột, lỗi này vừa biến mất, lỗi khác lại trồi lên. Phương pháp truyền thống (OFAT) đã hoàn toàn bất lực trước một hệ thống phức tạp.

"Máy móc không biết nói dối, nhưng chúng ta chưa biết cách đặt câu hỏi đúng. Để máy móc trả lời, chúng ta phải dùng ngôn ngữ của toán học và thực nghiệm."

Bước Ngoặt Với Tư Duy "Design of Experiments"

Mọi thứ bắt đầu thay đổi khi nhóm dự án mang bài toán này vào lớp học DoE và đưa nó lên bàn mổ của phần mềm VinStats. Thay vì vặn nút máy móc một cách vô định, họ bắt đầu khoanh vùng các "nghi phạm" chính (Factors). Ba yếu tố cốt lõi được đưa vào tầm ngắm:

  • X1: Nhiệt độ buồng sấy (Khoảng khảo sát: 180°C - 220°C)
  • X2: Tốc độ kéo sợi (Khoảng khảo sát: 150 m/p - 200 m/p)
  • X3: Tỷ lệ hóa chất bám dính (Khoảng khảo sát: 2% - 4%)

Thay vì phải chạy hàng chục lần thử nghiệm tốn kém, thuật toán của VinStats thiết kế cho họ một ma trận Full Factorial 2³ đầy thanh lịch. Chỉ với đúng 8 lần chạy thực nghiệm được sắp xếp trật tự, mọi bí ẩn của quy trình sắp sửa được phơi bày.

Dữ Liệu Lên Tiếng: Khoảnh Khắc "Aha!"

Khi 8 bộ kết quả đo lường (Y) được nhập vào VinStats, phần mềm lập tức vẽ nên biểu đồ Pareto và Biểu đồ tương tác (Interaction Plot). Bức màn bí mật được vén lên với hai phát hiện khiến toàn bộ đội ngũ ngỡ ngàng:

Thứ nhất, một cú lừa về hóa chất: Biểu đồ Pareto của VinStats chỉ ra rằng yếu tố X3 (Tỷ lệ hóa chất) gần như không có tác động ý nghĩa thống kê đến độ bền kéo trong dải khảo sát này. Suốt nhiều tháng qua, nhà máy đã lãng phí một lượng tiền khổng lồ để tăng nồng độ hóa chất một cách vô ích!

Thứ hai, "Kẻ thù vô hình" mang tên Tương tác (Interaction): Đồ thị VinStats chỉ rõ sự tương tác chéo mạnh mẽ giữa Nhiệt độ và Tốc độ kéo (X1*X2). Kỹ sư nhận ra rằng: Nếu chạy máy ở tốc độ cao (200 m/p) mà nhiệt độ sấy ở mức thấp, sợi sẽ giòn và đứt dăm. Tốc độ cao chỉ thực sự tốt khi đi kèm với nhiệt độ đủ cao để làm dẻo cấu trúc polymer. Phương pháp OFAT cũ không bao giờ phát hiện ra điều này vì nó không cho phép hai yếu tố biến thiên cùng lúc.

Điểm Ngọt (Sweet Spot) Và Sự Lột Xác Của Dây Chuyền

Nắm trong tay bản đồ dữ liệu, nhóm kỹ sư sử dụng công cụ Response Optimizer trên VinStats để kéo thả các thanh trượt. Thuật toán tối ưu hóa đã đưa ra tọa độ vàng: Thiết lập Nhiệt độ ở mức 215°C, Tốc độ giảm nhẹ về 185 m/p và mạnh dạn giảm hóa chất xuống mức an toàn 2.5%.

Kết quả khi đưa cấu hình này vào sản xuất đại trà không chỉ là một sự cải thiện, mà là một sự lột xác ngoạn mục về mặt hiệu suất.

Dấu Ấn Bằng Số Liệu Sau Cải Tiến

trending_down

4.5% arrow_right_alt 0.8%

Tỷ lệ phế phẩm (Defect Rate) giảm chạm đáy nhờ kiểm soát được sự tương tác của máy móc.

speed

0.9 arrow_right_alt 1.65

Năng lực quá trình (Cpk) tăng vọt, vượt tiêu chuẩn Six Sigma của ngành sản xuất sợi.

savings

-$120,000

Tiết kiệm chi phí mỗi năm nhờ giảm tiêu hao hóa chất dư thừa và nguyên vật liệu hỏng.

* Câu chuyện dựa trên số liệu mô phỏng từ các dự án Lean Six Sigma thực tế tại nhà máy công nghiệp được Lean Helper đồng hành.

Kết Luận

Case study tại HS HYOSUNG VIETNAM minh chứng rõ nét rằng: một chương trình đào tạo kỹ thuật có giá trị nhất khi nó không dừng lại ở việc học thuộc công thức, mà là trang bị cho người học Tư duy giải quyết vấn đề (Problem Solving Mindset) kết hợp với Công cụ phần mềm mạnh mẽ (VinStats).

Với sự kết hợp này, đội ngũ kỹ thuật của HYOSUNG đã sẵn sàng chinh phục những bài toán cải tiến năng suất, giảm thiểu lỗi phế phẩm và làm chủ hoàn toàn công nghệ lõi trong sản xuất.


Hỏi và Trả Lời (Q&A)

  1. Vì sao HS HYOSUNG VIETNAM cần đào tạo Design of Experiments?

    Trong môi trường sản xuất sợi kỹ thuật và vật liệu, các đặc tính cơ lý hóa chịu ảnh hưởng đan chéo của nhiệt độ, áp suất, tốc độ kéo... DoE cung cấp ma trận toán học giúp giải mã các tương tác này bằng số liệu thực tế, loại bỏ cảm tính.

  2. VinStats giải quyết nỗi đau gì cho người học DoE?

    DoE đòi hỏi tính toán ma trận (Matrix Algebra) và thống kê (ANOVA) vô cùng phức tạp. VinStats giúp tự động hóa toàn bộ quy trình này. Kỹ sư chỉ cần nhập số liệu đo đạc, phần mềm sẽ tự động vẽ đồ thị, tính P-value và đề xuất thông số máy móc tối ưu nhất chỉ với 1 click chuột.

  3. Ngoài DoE, VinStats còn hỗ trợ công cụ Six Sigma nào?

    VinStats là bộ giải pháp toàn diện bao gồm: Kiểm soát quá trình bằng thống kê (SPC Control Charts), Đánh giá hệ thống đo lường (Gage R&R / MSA), Phân tích năng lực quá trình (Cp/Cpk), Kiểm định giả thuyết (Hypothesis Testing), và Hồi quy đa biến.

🌍 Cộng đồng Lean Six Sigma tại Việt Nam

Kết nối và trao đổi kiến thức cùng các chuyên gia hàng đầu:

Chương Trình Tiêu Biểu Khác

Khám phá các lộ trình đào tạo từ cơ bản đến chuyên sâu: Lean Practitioner - Green Belt - Black Belt

Tổng Quan Các Chương Trình
touch_app

Lean Practitioner

Trở thành người tiên phong và chuyên gia cải tiến quy trình sản xuất tinh gọn.

Dành cho mọi người

Trang bị kiến thức loại bỏ lãng phí (Muda), cải thiện dòng chảy giá trị (VSM) và nâng cao năng suất.

Nội dung chi tiết
trending_up

Green Belt

Làm chủ phương pháp DMAIC, tự tin dẫn dắt các dự án cải tiến mang lại hiệu quả tài chính.

Dành cho Kỹ sư & Quản lý

Nhận diện biến động quy trình, ứng dụng thống kê để tìm ra Root Cause và duy trì sự ổn định dài hạn.

Nội dung chi tiết
biotech

VinStats Software

Phần mềm phân tích dữ liệu chuyên nghiệp do Lean Helper phát triển dành riêng cho Six Sigma.

Giải pháp số hóa

Thay thế Excel với các công cụ DoE, SPC, MSA tự động. Giao diện thân thiện, báo cáo nhanh chóng.

Khám phá VinStats